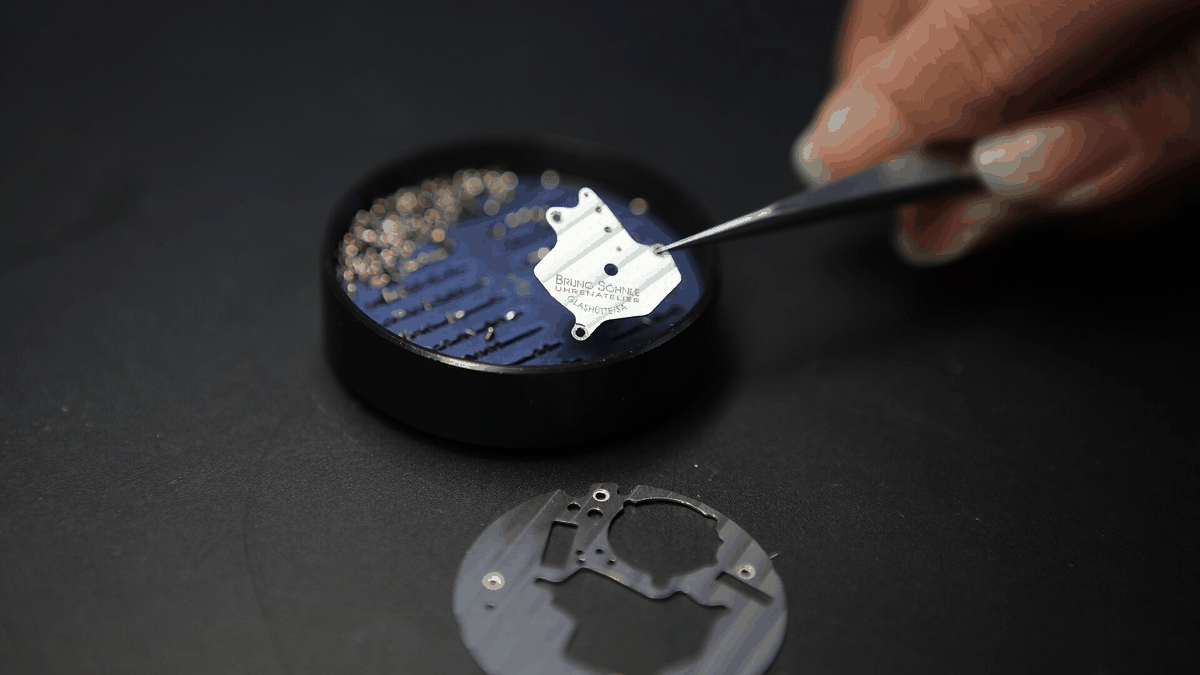
德国格拉苏蒂(Glashütte)一间小厂的装配工位上,一位装配师装完一枚三针机芯要取放零件 47 次。桌面上摆了 6 把镊子,最细的一把尖端只有 0.1 毫米。
夹螺丝用平头镊,夹游丝用弯头镊,夹摆轮组件用带胶头的镊子。用错一把,游丝就会变形,变形 0.1 毫米,日差能偏 8 秒。
最重的零件是自动陀,约 0.8 克,用宽口镊夹持边缘;最轻的是擒纵叉,0.02 克,只能用胶头镊,金属镊一夹就留痕。
主机芯 12 个模块,每个模块平均 3 至 4 次取放,加上装壳前的整机调校 5 次,正好落在 45 至 50 次之间。取放次数越少,零件受力越少,这枚机芯装完的日差是 −2 秒。
本站拆洗后的装配工序也按模块走,从轮系到擒纵再到摆轮,顺序固定。装完不上机直接装壳的,返修率明显高,这一条在 2025 年的 312 只工单里有 7 例。
镊子尖端每用 20 小时要用油石修一次,尖端错位超过 0.05 毫米就换新。装配师一天用 8 小时,约 2.5 天修一次尖。
本站工位每周五统一修尖,工单上会记录镊子编号。夹不住的镊子最容易把游丝甩出去,所以这一项不能省。
以 2892 机芯为例,一次完整拆装要取放摆轮 4 次、擒纵 3 次、轮系 6 次,累计 47 次。每次落回夹板前都要看轴尖是否进孔,进孔偏 0.05 毫米就会顶弯游丝。台面上垫一块 15 厘米见方的白布,掉件一眼能找到,这个小动作平均省下 20 分钟找件时间。